锁边机螺丝难拧?这些实用解决方法帮你轻松应对
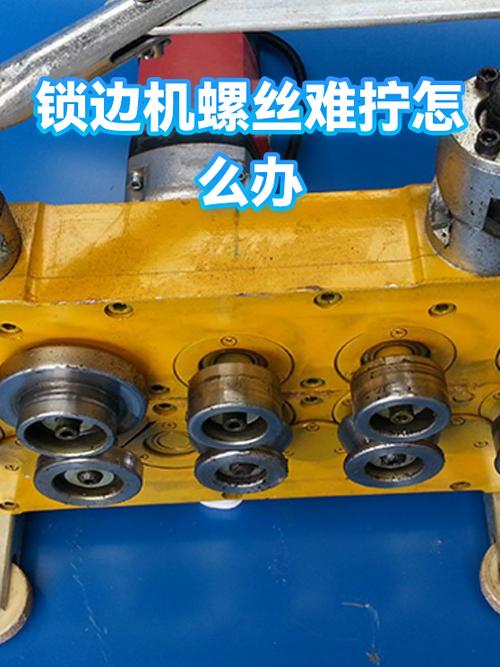
锁边机在缝纫工作中扮演着重要角色,但使用一段时间后,不少用户会遇到螺丝难拧的问题。有的是螺丝生锈卡死,有的是滑丝后无法受力,还有的是因为长期振动导致螺丝咬合过紧。遇到这种情况不要硬拧,否则容易损坏螺丝头或机体螺纹。以下是几种常见原因及对应的解决办法。
一、先判断螺丝难拧的原因
- 生锈或氧化:螺丝长期暴露在潮湿环境或布料粉尘中,表面生锈,螺纹咬合处阻力增大。
- 滑丝(螺丝头损坏):螺丝头十字槽或一字槽磨圆,螺丝刀无法着力。
- 咬合过紧:安装时拧得过紧,或长期振动使螺纹自锁。
- 螺纹中有线屑、布粉:杂物卡入螺纹间隙,增加摩擦。
- 螺丝刀不匹配:使用了尺寸偏小或磨损的螺丝刀,导致打滑。
二、针对不同情况的解决方法
1. 除锈润滑法(适用于生锈卡死)
- 在螺丝及螺纹缝隙处滴入少量 WD-40、缝纫机油或螺栓松动剂。
- 静置 10~30 分钟,让润滑剂渗入螺纹。
- 用螺丝刀轻敲螺丝头部几下(震动有助于松动),再缓慢加力逆时针拧出。
- 切忌一开始就用蛮力,以免拧断螺丝。
2. 增加摩擦力法(适用于轻微滑丝)
- 在螺丝刀头和螺丝槽之间垫一小块 橡胶皮、宽橡皮筋或薄布,增加摩擦力后再拧。
- 也可在螺丝槽内撒少量 松香粉或牙膏(颗粒有助增加咬合力),但事后要清理干净。
3. 螺丝头滑丝的处理(适用于槽口磨圆)
- 橡皮筋法:将宽橡皮筋压在螺丝头上,用螺丝刀用力顶住拧。
- 刻槽法:用小型锯条或刻磨机在螺丝头上重新刻出一道一字槽,再用一字螺丝刀拧出。
- 断头螺丝取出器:购买专用取出器(反牙钻头),先在螺丝头中心钻小孔,再反向旋出。
- 若以上无效,可用 小钻头钻掉螺丝头,取下部件后再用钳子拧出残留螺杆。
4. 加热法(适用于螺纹胶或咬死)
- 用电吹风热风档或小型热风枪对准螺丝头部加热 1~2 分钟(注意不要烤坏塑料件和附近零件)。
- 热胀冷缩可使螺纹松动,趁热用螺丝刀拧出。
5. 震动松动法
- 用螺丝刀顶住螺丝头,用小锤轻轻敲击螺丝刀尾部(力度要轻),使螺纹产生微震动,破坏咬合面。
- 配合润滑剂效果更好。
6. 清洁螺纹
- 若因线屑、布粉卡入,先用毛刷清理,再用压缩空气吹净螺纹缝隙,然后滴油拧动。
三、预防螺丝难拧的建议
- 使用匹配的螺丝刀:选用刀头尺寸与螺丝槽完全吻合的螺丝刀,刀头磨损后及时更换。
- 定期保养:每 1~2 个月在螺丝及活动部位滴少量缝纫机油,保持润滑。
- 避免过度拧紧:拧紧到感觉有明显阻力即可,不要用力死拧。
- 防潮防尘:锁边机使用后盖好防尘罩,存放环境保持干燥。
- 生锈螺丝定期更换:发现螺丝锈蚀严重时及时更换,避免后期拆卸困难。
四、安全提示
- 拆卸螺丝时先关闭电源,避免机器意外启动。
- 使用钻孔、刻槽等破坏性方法前,先确认配件可更换或修复,必要时请专业维修人员处理。
- 螺丝断在机体内不要强行继续拧,建议用取出器或送修。
锁边机螺丝难拧大多是生锈、滑丝或拧得过紧引起的。对症处理:先润滑、再增摩擦或震动,最后考虑破坏性取螺丝。日常定期润滑和正确使用螺丝刀,可以大大减少此类问题。
如若转载,请注明出处:http://www.yingxinli.com/product/40.html
更新时间:2026-10-31 00:19:52